Как выбрать фрезерно-гравировальный станок. Часть 2.
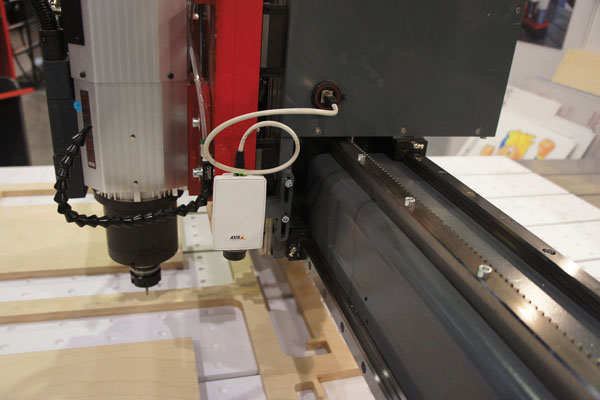
Фрезерно-гравировальное оборудование активно используется производителями рекламы не только при раскрое и фрезеровке листовых материалов, но и при послепечатной обработке изображений, полученных по технологии широкоформатной планшетной печати УФ-отверждаемыми чернилами. О том, как не ошибиться с выбором фрезерно-гравировального станка, рассказал в своем выступлении на конференции "САЙНБИЗНЕС-2014. Новые источники прибыли и оптимизация издержек" Борис Погорельский, директор компании "Неотек".
Содержание
Компания "Неотек" (Москва) создана в 1999 году как предприятие по поставкам расходных материалов, неоновых комплектующих, светотехники и оборудования для производства вывесок и наружной рекламы. С 2004-го "Неотек" занимается поставками и послепродажным обслуживанием фрезерно-гравировальных станков компании AXYZ Automation Inc. (Канада), c 2012 года - реализацией на территории России фрезерно-гравировального оборудования компании VOLTER (Чехия). Борис Погорельский является соучредителем и директором компании "Неотек". С первой частью статьи можно ознакомиться по следующей ссылке: .
В свое время, еще до появления камер для считывания меток, мы пытались вырезать небольшие изделия из закатанного запечатанной самоклейкой пластика с помощью фрезерно-гравировального станка. Оказалось, что качественно сделать это практически невозможно. Главная сложность - расположить изображение на рабочем столе так, чтобы стартовая точка реза совпала с контуром изображения. Второй нюанс - в результате печати и накатки изображения на пластик получаемые размеры и контуры графики не совпадают с исходными размерами, заложенными в файле с макетом. Поэтому и при выполнении задания по резке, созданного на основе первоначального файла с изображением, добиться качественной обрезки изображения по контуру невозможно.
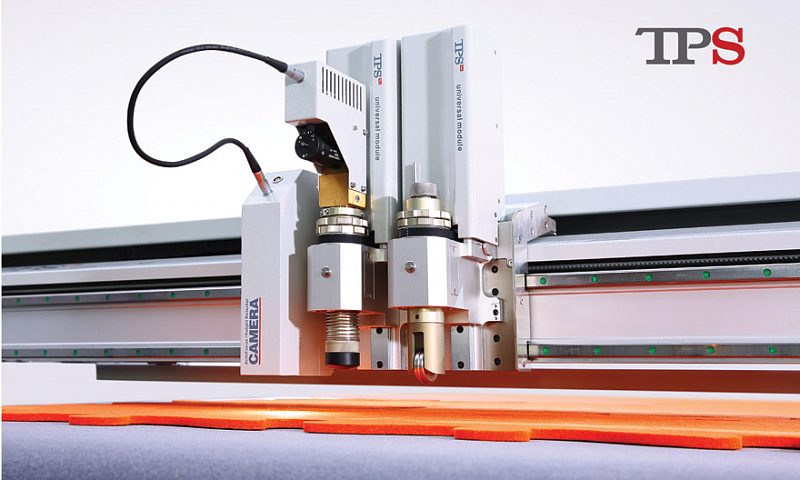
Пять-шесть лет назад появились первые фрезерно-гравировальные станки, оснащенные камерами для считывания меток на заготовке и способные осуществлять резку, ориентируясь на эти метки. Обычно метки представляют собой черные кружки диаметром 5 - 7 мм, расположенные по углам изображения. С помощью широкоформатного УФ-принтера метки печатаются одновременно с изображением непосредственно на поверхности композитных панелей, пластиков и других листовых материалов. Затем создается файл с заданием для фрезерно-гравировального станка, содержащий контур изображения и метки. Далее файл экспортируется в программу ArtCam, где обрабатывается и отправляется на управляющую станцию станка. После этого каретка станка с установленной на нее камерой объезжает расположенную на рабочем столе заготовку, считывает с нее метки, определяет их местоположение, замеряет все возникшие смещения и геометрические искажения, произошедшие при печати. К слову, такие искажения могут быть достаточно значительными и достигать нескольких процентов. Затем контур изображения, заложенный в файле задания по резке, полностью пересчитывается с учетом всех считанных камерой параметров, и только после этого станок вырезает изображение. В итоге мы получаем напечатанное изображение, которое вырезано точно по контуру с погрешностью в пределах 0,1 - 0,2 мм.
Для контурной резки изображений с помощью фрезерно-гравировального станка используется несколько типов инструментов. Это в первую очередь флюгерный нож, который представляет собой очень простое устройство: металлический цилиндр с подшипником, в котором зажато свободно вращающееся лезвие. При его использовании шпиндель станка не вращается, поскольку в этом нет никакой необходимости. Лезвие флюгерного ножа смещено относительно оси вращения, и, когда нож врезается в материал и начинает двигаться, он, как флюгер, поворачивается по направлению движения. При всей простоте и дешевизне у этого решения есть и недостаток: поскольку должно пройти некоторое время, прежде чем нож начнет двигаться в правильном направлении, качественно вырезать с его помощью прямые и острые углы практически невозможно. Поэтому задача оператора - создавать в файле резки специальные "петли", чтобы нож плавно разворачивался и продолжал рез в нужной точке. К тому же очевидно, что вырезать внутренние прямые и острые углы с помощью флюгерного ножа невозможно, поскольку придется повреждать изделие. Если у рекламно-производственной компании необходимость в послепечатной резке возникает только время от времени, приноровиться к использованию флюгерного ножа несложно.

Более удобным в использовании является тангенциальный нож, держатель которого оснащается приводом. С его помощью можно вырезать любые контуры и детали.
В использовании ножей для послепечатной обработки есть ряд преимуществ по сравнению с применением фрез. Так, с помощью ножа листовой ПВХ толщиной 5 - 6 мм можно резать со скоростью 150 - 200 м/сек. Для сравнения: фрезой резать со скоростью быстрее 100 мм/сек. практически невозможно. Помимо того, что при резке ножом задания выполняются быстрее, в ходе работы не образуется стружки и не создается шума, поэтому послепечатная обработка осуществляется чисто и аккуратно.

Еще одним достоинством использования тангенциального ножа является тот факт, что с его помощью можно изготавливать любую упаковку из гофрокартона. В данном случае вместо лезвия в держатель вставляется специальное колесико для биговки, которым обрабатывается заготовка из гофрокартона, затем - лезвие, которым обрезается изделие, и в результате фрезерно-гравировальный станок с легкостью превращается в незаменимое оборудование в производстве упаковки.
Существует также немало материалов, которые невозможно резать с помощью фрезы, но которые отлично режутся с помощью ножа. Это и ткани, и ковролин, и материалы на основе резины.
Порой поставщики фрезерно-гравировального оборудования заявляют, что их станки способны осуществлять раскрой материалов со скоростью 300 - 500 мм/сек. Сразу скажу, что это сказка: в реальности на такой скорости у вас или расплавится материал, или сломается фреза. Скорость резки напрямую зависит от свойств материала, от типа используемой фрезы и уровня качества, который вы желаете получить. К примеру, можно задать чуть более высокую скорость, при этом придется мириться с тем, что увеличится износ фрезы (и тем самым повысится себестоимость работы) и, скорее всего, ухудшится качество обработки торцов. Если резать медленнее, в большинстве случаев вы получите более высокое качество реза и уменьшите износ инструмента. Замечу, что это правило не распространяется на легкоплавкие материалы, которые при медленной скорости обработки будут плавиться в точке реза. Мораль: станком должен управлять оператор, понимающий особенности работы с различными типами материалов и разбирающийся во фрезах. От его знаний и навыков напрямую будет зависеть реальная производительность фрезерно-гравировального оборудования.
Если смотреть предложения на российском рынке по станкам с рабочим полем 3 х 2 м с вакуумным прижимом материала, то диапазон цен по такому оборудованию сегодня начинается с 700 тыс. руб. и заканчивается приблизительно 2 млн. руб. Обычно то, что дешевле, - это недолговечное и не отличающееся точностью оборудование азиатской (а порой и российской) сборки. Главный способ добиться низких цен для таких производителей – это использование дешевых комплектующих, имеющих низкое качество и малый срок службы.
В чем разница между оборудованием стоимостью 700 тыс. рублей и 2 млн. рублей? Разница в том, что если у компании есть заказы в объемах, которыми достаточно загрузить фрезерно-гравировальный станок, и есть планы заниматься выполнением подобных заказов на протяжении нескольких лет, то более дорогой станок, как ни странно, обходится дешевле.
Во-первых, при работе на дешевом станке существенно возрастает доля брака. Изделия, которые не удалось изготовить качественно с первого раза, приходится фрезеровать повторно, в итоге напрасно расходуются и трудозатраты, и материалы. Во-вторых, дешевое оборудование в гораздо большей степени склонно к преждевременному выходу из строя и многочисленным поломкам. Многие считают, что, раз запчасти дешевые, сбой станка в работе можно не расценивать как проблему. При этом как-то не принимается в расчет, какие убытки приносит время простоя станка, в течение которого оператор, ничего не делая, продолжает получать зарплату, платится аренда за помещение и задерживается выполнение компанией взятых на себя перед клиентами обязательств.
В-третьих, следует также учитывать вопрос остаточной стоимости оборудования. К примеру, любой из канадских станков, которые мы реализовали десять лет назад, на рынке бывшего в употреблении оборудования будет стоить приблизительно 40 - 50% от стоимости нового станка этого же производителя.
Конечно, покупка дешевого станка может быть оправданна, если необходимость фрезеровки листовых материалов возникает только эпизодически, и при этом средств на покупку качественного оборудования нет, как нет и желания пользоваться услугами сторонних компаний. В данном случае следует помнить, что такой станок может в любой момент сломаться, а послепродажное обслуживание оборудования часто ограничивается ремаркой фирмы-поставщика "Сами виноваты…".
Во-вторых, мы рекомендуем устанавливать на станок насадку-щетку для удаления стружки. Поскольку фреза весит очень мало, щетина щетки способна задержать в себе осколок сломавшейся фрезы.
В-третьих, мы предостерегаем операторов от ношения перчаток. В любом фрезерно-гравировальном станке используются приводы и другие движущиеся и вращающиеся узлы. Останавливать шпиндель вручную нельзя. Между тем многие операторы, надев перчатки и таким образом якобы обеспечив свою безопасность, именно так и поступают. При попытке остановить шпиндель вручную велик риск того, что перчатку вместе с рукой "намотает" на привод. Точно также не рекомендуется находиться во фрезерном цеху в свободных куртках и носить другие развевающиеся предметы одежды, которые могут быть "затянуты" тем или иным подвижным узлом станка. Согласно нормам, принятым в странах Европы и Северной Америки, подходить к фрезерно-гравировальному станку можно только тогда, когда он выключен: после того, как оператор уложит новый лист материала на рабочий стол и запустит задание, подходить к станку запрещено.
Особенности послепечатной обработки
Около двух лет назад на рынке фрезерно-гравировального оборудования произошел перелом. Если раньше и рекламно-производственные фирмы, и производители мебели покупали станки во многом схожей конфигурации, то в последние полтора-два года среди компаний, изготавливающих вывески и другие средства визуальной рекламы и задумывающихся о своем будущем, резко возрос интерес к более эффективным технологиям, в частности, к автоматизированным системам для послепечатной обработки изделий, полученных с помощью широкоформатной планшетной печати УФ-отверждаемыми чернилами. В основе каждой из таких систем - камера для распознавания меток на отпечатке, набор специальных ножей и программное обеспечение, вносящее коррективы в траекторию перемещения инструмента на основе данных, считанных камерой с материала.В свое время, еще до появления камер для считывания меток, мы пытались вырезать небольшие изделия из закатанного запечатанной самоклейкой пластика с помощью фрезерно-гравировального станка. Оказалось, что качественно сделать это практически невозможно. Главная сложность - расположить изображение на рабочем столе так, чтобы стартовая точка реза совпала с контуром изображения. Второй нюанс - в результате печати и накатки изображения на пластик получаемые размеры и контуры графики не совпадают с исходными размерами, заложенными в файле с макетом. Поэтому и при выполнении задания по резке, созданного на основе первоначального файла с изображением, добиться качественной обрезки изображения по контуру невозможно.
Пять-шесть лет назад появились первые фрезерно-гравировальные станки, оснащенные камерами для считывания меток на заготовке и способные осуществлять резку, ориентируясь на эти метки. Обычно метки представляют собой черные кружки диаметром 5 - 7 мм, расположенные по углам изображения. С помощью широкоформатного УФ-принтера метки печатаются одновременно с изображением непосредственно на поверхности композитных панелей, пластиков и других листовых материалов. Затем создается файл с заданием для фрезерно-гравировального станка, содержащий контур изображения и метки. Далее файл экспортируется в программу ArtCam, где обрабатывается и отправляется на управляющую станцию станка. После этого каретка станка с установленной на нее камерой объезжает расположенную на рабочем столе заготовку, считывает с нее метки, определяет их местоположение, замеряет все возникшие смещения и геометрические искажения, произошедшие при печати. К слову, такие искажения могут быть достаточно значительными и достигать нескольких процентов. Затем контур изображения, заложенный в файле задания по резке, полностью пересчитывается с учетом всех считанных камерой параметров, и только после этого станок вырезает изображение. В итоге мы получаем напечатанное изображение, которое вырезано точно по контуру с погрешностью в пределах 0,1 - 0,2 мм.
Для контурной резки изображений с помощью фрезерно-гравировального станка используется несколько типов инструментов. Это в первую очередь флюгерный нож, который представляет собой очень простое устройство: металлический цилиндр с подшипником, в котором зажато свободно вращающееся лезвие. При его использовании шпиндель станка не вращается, поскольку в этом нет никакой необходимости. Лезвие флюгерного ножа смещено относительно оси вращения, и, когда нож врезается в материал и начинает двигаться, он, как флюгер, поворачивается по направлению движения. При всей простоте и дешевизне у этого решения есть и недостаток: поскольку должно пройти некоторое время, прежде чем нож начнет двигаться в правильном направлении, качественно вырезать с его помощью прямые и острые углы практически невозможно. Поэтому задача оператора - создавать в файле резки специальные "петли", чтобы нож плавно разворачивался и продолжал рез в нужной точке. К тому же очевидно, что вырезать внутренние прямые и острые углы с помощью флюгерного ножа невозможно, поскольку придется повреждать изделие. Если у рекламно-производственной компании необходимость в послепечатной резке возникает только время от времени, приноровиться к использованию флюгерного ножа несложно.
Более удобным в использовании является тангенциальный нож, держатель которого оснащается приводом. С его помощью можно вырезать любые контуры и детали.
В использовании ножей для послепечатной обработки есть ряд преимуществ по сравнению с применением фрез. Так, с помощью ножа листовой ПВХ толщиной 5 - 6 мм можно резать со скоростью 150 - 200 м/сек. Для сравнения: фрезой резать со скоростью быстрее 100 мм/сек. практически невозможно. Помимо того, что при резке ножом задания выполняются быстрее, в ходе работы не образуется стружки и не создается шума, поэтому послепечатная обработка осуществляется чисто и аккуратно.
Еще одним достоинством использования тангенциального ножа является тот факт, что с его помощью можно изготавливать любую упаковку из гофрокартона. В данном случае вместо лезвия в держатель вставляется специальное колесико для биговки, которым обрабатывается заготовка из гофрокартона, затем - лезвие, которым обрезается изделие, и в результате фрезерно-гравировальный станок с легкостью превращается в незаменимое оборудование в производстве упаковки.
Существует также немало материалов, которые невозможно резать с помощью фрезы, но которые отлично режутся с помощью ножа. Это и ткани, и ковролин, и материалы на основе резины.
Экономическая составляющая и производительность
Чтобы понять, насколько целесообразна покупка фрезерно-гравировального станка, следует поинтересоваться расценками на услуги по фрезеровке сторонних компаний и сравнить их с приблизительной себестоимостью одного часа его эксплуатации. В себестоимость следует включить зарплату оператора, плату за аренду помещения, амортизацию станка, расходы на фрезы, налоги, потребление электричества и прочие расходы. Очевидно, что чем выше производительность оборудования, тем ниже себестоимость. При этом производительность зависит не только от параметров и конфигурации оборудования, но и от квалификации оператора. В данном случае следует учитывать не только время, уходящее на выполнение задания, но и время, необходимое на загрузку материала на рабочий стол, на снятие готовых изделий и обрезков и на чистку станка.Порой поставщики фрезерно-гравировального оборудования заявляют, что их станки способны осуществлять раскрой материалов со скоростью 300 - 500 мм/сек. Сразу скажу, что это сказка: в реальности на такой скорости у вас или расплавится материал, или сломается фреза. Скорость резки напрямую зависит от свойств материала, от типа используемой фрезы и уровня качества, который вы желаете получить. К примеру, можно задать чуть более высокую скорость, при этом придется мириться с тем, что увеличится износ фрезы (и тем самым повысится себестоимость работы) и, скорее всего, ухудшится качество обработки торцов. Если резать медленнее, в большинстве случаев вы получите более высокое качество реза и уменьшите износ инструмента. Замечу, что это правило не распространяется на легкоплавкие материалы, которые при медленной скорости обработки будут плавиться в точке реза. Мораль: станком должен управлять оператор, понимающий особенности работы с различными типами материалов и разбирающийся во фрезах. От его знаний и навыков напрямую будет зависеть реальная производительность фрезерно-гравировального оборудования.
Вопрос соотношения цены и качества
Если посмотреть, какие из предложений на рынке пользуются сегодня наибольшей популярностью среди рекламно-производственных компаний, то это фрезерно-гравировальные станки с рабочим столом 3 х 2 м или же 4 х 2 м. Если предприятие чаще всего работает с ПВХ и акрилом, как правило, выбирается станок со столом 3 х 2 м. Поскольку на отечественном рынке представлено немало алюминиевых композитных панелей 4-метровой длины, компании, которым необходим станок для обработки АКП, покупают оборудование с рабочим столом 4 х 2 м.Если смотреть предложения на российском рынке по станкам с рабочим полем 3 х 2 м с вакуумным прижимом материала, то диапазон цен по такому оборудованию сегодня начинается с 700 тыс. руб. и заканчивается приблизительно 2 млн. руб. Обычно то, что дешевле, - это недолговечное и не отличающееся точностью оборудование азиатской (а порой и российской) сборки. Главный способ добиться низких цен для таких производителей – это использование дешевых комплектующих, имеющих низкое качество и малый срок службы.
В чем разница между оборудованием стоимостью 700 тыс. рублей и 2 млн. рублей? Разница в том, что если у компании есть заказы в объемах, которыми достаточно загрузить фрезерно-гравировальный станок, и есть планы заниматься выполнением подобных заказов на протяжении нескольких лет, то более дорогой станок, как ни странно, обходится дешевле.
Во-первых, при работе на дешевом станке существенно возрастает доля брака. Изделия, которые не удалось изготовить качественно с первого раза, приходится фрезеровать повторно, в итоге напрасно расходуются и трудозатраты, и материалы. Во-вторых, дешевое оборудование в гораздо большей степени склонно к преждевременному выходу из строя и многочисленным поломкам. Многие считают, что, раз запчасти дешевые, сбой станка в работе можно не расценивать как проблему. При этом как-то не принимается в расчет, какие убытки приносит время простоя станка, в течение которого оператор, ничего не делая, продолжает получать зарплату, платится аренда за помещение и задерживается выполнение компанией взятых на себя перед клиентами обязательств.
В-третьих, следует также учитывать вопрос остаточной стоимости оборудования. К примеру, любой из канадских станков, которые мы реализовали десять лет назад, на рынке бывшего в употреблении оборудования будет стоить приблизительно 40 - 50% от стоимости нового станка этого же производителя.
Конечно, покупка дешевого станка может быть оправданна, если необходимость фрезеровки листовых материалов возникает только эпизодически, и при этом средств на покупку качественного оборудования нет, как нет и желания пользоваться услугами сторонних компаний. В данном случае следует помнить, что такой станок может в любой момент сломаться, а послепродажное обслуживание оборудования часто ограничивается ремаркой фирмы-поставщика "Сами виноваты…".
О безопасности
Есть несколько базовых принципов безопасности, которые следует соблюдать при эксплуатации фрезерно-гравировального оборудования. Во-первых, всем, кто находится в цеху, где работает станок, необходимо надевать защитные очки. Как уже было сказано, фрезерно-гравировальные станки оснащаются высокооборотистыми шпинделями, которые вращаются со скоростью 18 000 - 20 000 оборотов в минуту. При поломке фрезы (что периодически происходит) невозможно предугадать, куда отлетит ее осколок, и защитные очки в данном случае выступают одним из элементов обеспечения безопасности оператора. Они также защищают глаза от попадания стружки, что немаловажно.Во-вторых, мы рекомендуем устанавливать на станок насадку-щетку для удаления стружки. Поскольку фреза весит очень мало, щетина щетки способна задержать в себе осколок сломавшейся фрезы.
В-третьих, мы предостерегаем операторов от ношения перчаток. В любом фрезерно-гравировальном станке используются приводы и другие движущиеся и вращающиеся узлы. Останавливать шпиндель вручную нельзя. Между тем многие операторы, надев перчатки и таким образом якобы обеспечив свою безопасность, именно так и поступают. При попытке остановить шпиндель вручную велик риск того, что перчатку вместе с рукой "намотает" на привод. Точно также не рекомендуется находиться во фрезерном цеху в свободных куртках и носить другие развевающиеся предметы одежды, которые могут быть "затянуты" тем или иным подвижным узлом станка. Согласно нормам, принятым в странах Европы и Северной Америки, подходить к фрезерно-гравировальному станку можно только тогда, когда он выключен: после того, как оператор уложит новый лист материала на рабочий стол и запустит задание, подходить к станку запрещено.

Где купить и получить консультацию
НЕОТЕК
Оборудование для производства рекламы · Москва
Специалисты компании «НЕОТЕК» проконсультируют по теме статьи и помогут с выбором.
Статья опубликована в журнале«Наружка» № 72Читать номер на наружка.рф ↗