Экструзионный метод производства вспененного ПВХ повышенной прочности на изгиб — метод Celuka
Графическое представление и описание экструзионного метода производства вспененного ПВХ повышенной прочности на изгиб.
Основные элементы экструзионной линии
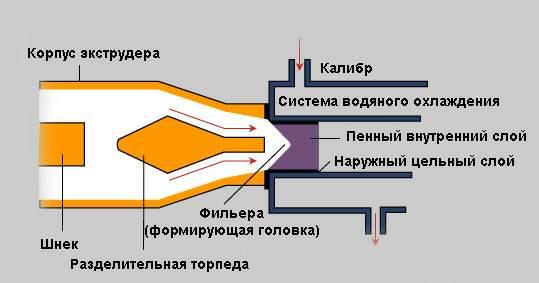
Производственные участки и описание процесса
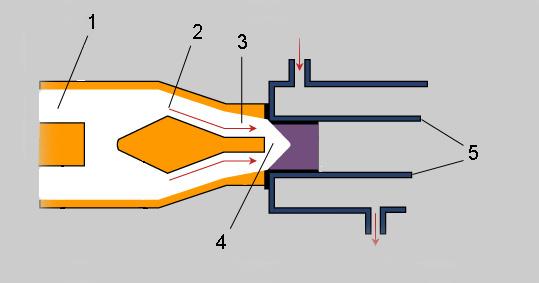
1. Зона подачи ПВХ-расплава
Вращение шнека (архимедова винта) внутри нагретого корпуса экструдера приводит к размягчению газонасыщенных гранул ПВХ за счет тепла трения и перемещает расплав вперед к фильере.
2. Зона сжатия
Попадая в зону сжатия (до фильеры), где установлена разделительная торпеда, расплав подвергается повышенному давлению.
3. Зона расширения - вспенивания
В зоне расширения-вспенивания расплав резко попадает в больший объем, что обеспечивается формой торпеды. Давление на этом участке падает, выделяется газ, которым было насыщено сырье, и ПВХ вспенивается. В результате в массе полимера образуется множество равномерно распределенных, изолированных друг от друга пор.
4. Зона формирования листа
Непосредственно на этом участке установлена фильера, через которую продавливается расплавленный полимер. Геометрия фильеры определяет форму и толщину готового листа.
5. Зона охлаждения и формирования жестких поверхностных слоев
За пределами фильеры предусмотрена система, резко охлаждающая верхнюю и нижнюю поверхности ПВХ-листа. Охлаждение провоцирует частичное опадание пены. Вспомогательный калибр формирует гладкий (буквально полированный), плотный и очень жесткий слой толщиной до 2 мм с каждой из сторон листа. Внутри материал остается вспененным.
Татьяна Дементьева
инженер-технолог